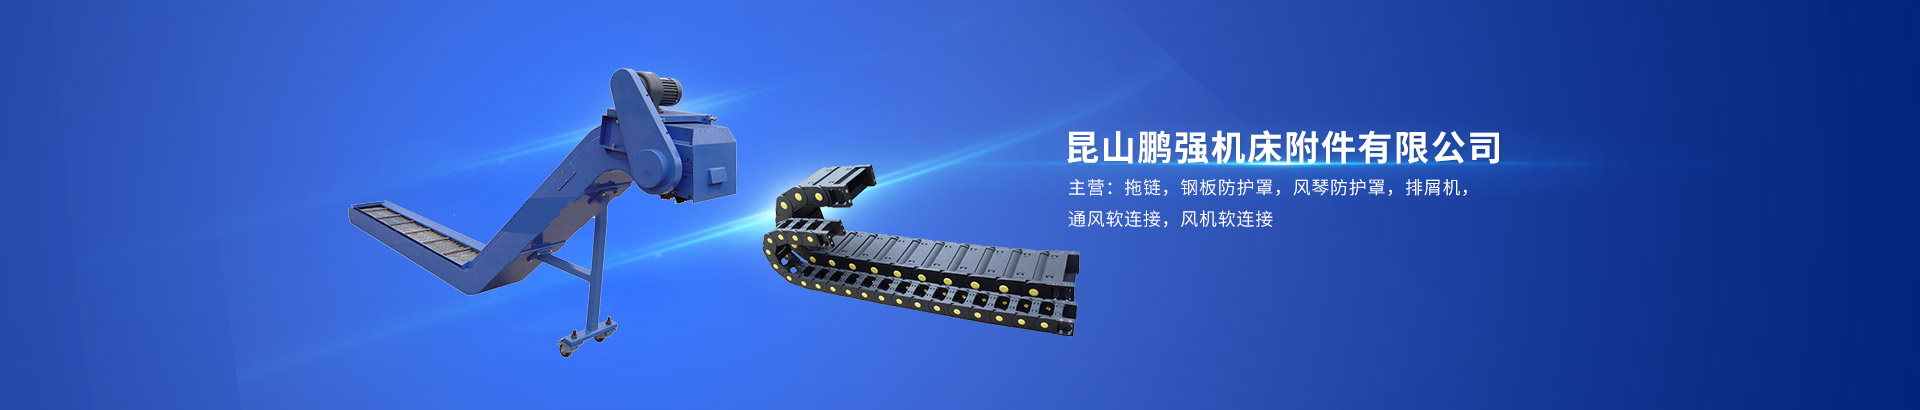
加工中心在钢件、铸铁重切削时会产生大量带状、团状铁屑,链板排屑机、螺旋排屑机是主流配套设备。排屑机卡屑堵料是车间高频故障,一旦堵料,铁屑堆积会漫入机床导轨、丝杆防护罩,划伤精密传动部件,还会造成切削液溢流,中断生产。排查遵循先停机防护、再外部清理、最后查找根源的顺序,快速处置并预防反复堵屑。
故障发生后首先落实安全操作。立刻按下机床急停,关闭排屑机自动运行,切断排屑机动力电源,禁止在设备运转状态伸手清理铁屑,防止绞伤。先观察堵料位置,区分是进料口堵、中间输送段卡滞,还是出料口堆积。带状长屑缠绕、铁屑抱团是进料口最常见问题;输送段卡屑多为异物卡入链板缝隙;出料口堵料大多是废料箱装满、排屑角度不足。
现场清理优先采用人工辅助方式。进料口缠屑,使用钩屑工具逐步挑出成团铁屑,不要硬扯,避免拉扯变形链板、刮坏刮板;输送段卡滞时,切换排屑机至手动点动模式,正反转交替运行,配合清理。如果点动无法脱困,需要拆开检修盖板,取出卡死的铁屑与硬质杂物。清理过程中留意有没有掉落的刀具碎块、垫片、工装碎屑,这类硬物极易卡死链板,也是反复堵料的诱因。
清理完成后,逐项排查故障根源。链板排屑机重点检查刮板是否变形、脱落,链板销轴松动、断裂会造成跑偏、刮蹭壳体,铁屑从缝隙堆积;检查托辊、导向轮磨损卡滞,运行阻力变大,输送能力下降。螺旋排屑机多为长屑缠绕螺旋叶片,或者叶片磨损、变形,推送力不足。同时核查切削液流量,切削液喷淋不足,铁屑干燥结块,容易粘连在壳体和链板上;切削液浓度异常、油泥多,也会加剧积屑附着。
工艺与参数调整是减少复发的关键。重切削尽量优化刀具进给,减少连续长带状铁屑;合理开启断屑槽,让铁屑呈短颗粒状。调整排屑机启停逻辑,设置持续运转或者延时停机,加工结束后延时排屑,清空机内残留铁屑。定期清理排屑机壳体、链板表面油泥,检查链板张紧度,链条过松容易跑偏积屑。
修复后要空载试运行,观察链板运转平稳度,无刮擦、异响后再试切生产。建立日常点检制度,交接班检查出料口、废料箱,及时倒料。频繁堵料的工况,可加装防缠屑挡板、进料口打散装置。规范的排查处置流程,既能快速恢复生产,又能避免铁屑侵入机床内部,保护导轨、丝杆等精密部件,降低设备大修风险。