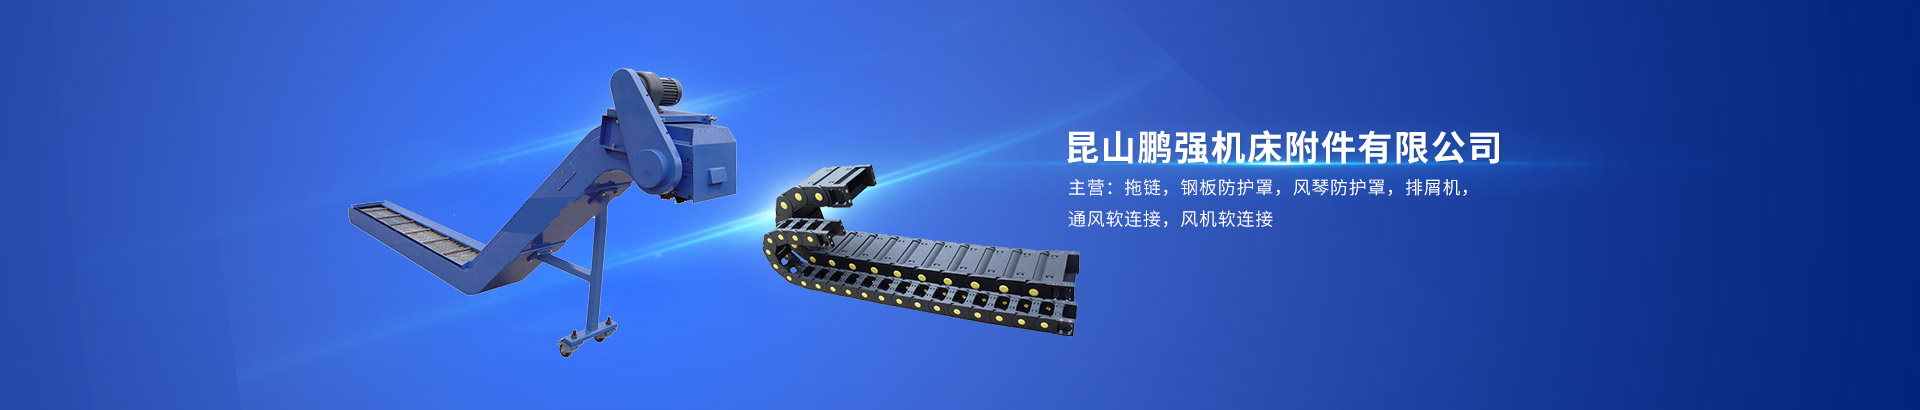
加工中心排屑机是加工中心的配套辅机,承担铁屑输送、切削液固液分离的功能,常见有链板式、螺旋式两种。长期在油雾、铁屑混杂的恶劣环境下工作,如果清洁保养不到位,会出现链板卡滞、螺旋叶片缠屑、滤网堵塞、油泥堆积等问题,进而引发堵料、切削液回流不畅,铁屑侵入机床丝杆、导轨造成精密部件划伤。建立标准化日常清洁保养流程,可以降低故障频次,延长排屑机使用寿命。
日常班前点检清洁属于基础保养。每次开机前,先查看加工中心排屑机进料口,清理堆积成团的带状铁屑,检查刮板、链板表面有无大块切屑卡滞;观察出料口废料箱余量,及时清空废料,避免铁屑堆积反堵。同时目视检查壳体有无切削液渗漏,接油槽内积屑及时清理,防止油泥干结硬化。开机后空载运行一小段时间,听运转声音,确认无刮擦、异响再启动机床切削程序。
班中及班后清洁是重点。加工结束后,不要立刻关停排屑机,设置延时运转,把机床内部残留铁屑输送干净。停机断电后,使用专用铁屑钩、压缩空气吹扫,清理进料导流板、链板缝隙附着的细碎铁屑。吹扫时控制气压,不要对着密封件、轴承、电机部位强吹,防止水汽、粉尘进入轴承和电气盒。对于粘附在链板、壳体上的油泥,可配合切削液冲洗,冲洗后把污水、沉渣一同排走。
周期性保养需要按周、月执行。每周检查并清理过滤装置,磁性分离器、滤网、滤棉吸附大量铁屑与油泥,堵塞后会造成切削液循环变差,需要拆下清理、冲洗,破损的滤网及时更换。链板排屑机每周检查链板张紧度,清理链板销轴、导向轮处积屑,防止卡滞磨损;螺旋排屑机重点清理缠绕在叶片上的长铁屑,避免负载过大烧电机。每月检查轴承、托辊,加注润滑脂,检查驱动减速机油位,油液发黑、混入杂质时及时更换。
保养过程中还要留意附属部件。检查防撞挡板、防缠屑护板有无变形松动,护板失效会导致长屑直接缠绕传动部位;检查排水管路,防止沉淀物淤积造成管路堵塞。清洁时禁止使用硬质工具大力敲击链板、螺旋叶片,避免刮板变形、叶片扭曲,造成后续持续卡屑。
不同切削工况需要差异化调整保养频次。铸铁、粉末冶金加工产生细粉状切屑,更容易淤积,需要增加清洁频次;钢件重切削产生带状长屑,重点做好进料口防缠绕清理。保养完成后做好记录,对比运行状态。
坚持常态化清洁保养,保持排屑通道通畅,减少油泥、铁屑堆积,既能减少堵料停机,也能保护切削液循环系统,保障加工中心稳定生产。